

友情链接
汽车内饰透光胶层的分子结构与成膜机理
2026/9/28 18:15:28
0浏览
从聚合物链排列和光散射到高透光水性聚氨酯胶粘剂 | R-5610 | RELANET的工艺应用
浅色表皮的底色、饰面的纹理和背光图案,都可能受到胶层的影响。胶层发白、局部发雾或老化后变色,背后往往涉及聚合物内部结构、成膜完整性与粘接界面。理解这些因素,才能把材料选择、喷涂干燥和制件评价连成一套有依据的工艺方案。
透光率之外还要看散射与细节
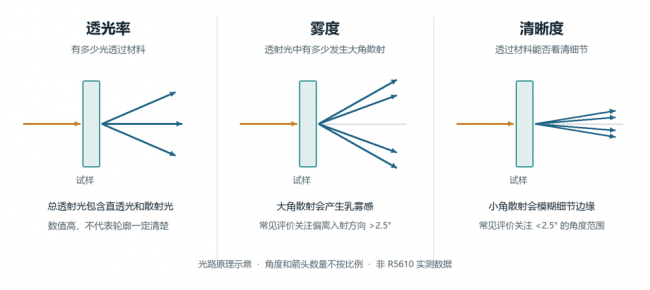
透光率反映透射光通量占入射光通量的比例;雾度描述透射光中较大角度散射的占比;清晰度则关注透过材料观察细节时的清楚程度。三者分别对应光量、乳雾感和图像边缘,不能相互替代。[1]
图 1 总透射光包含直透光和散射光。透光率较高的材料,也可能因散射而使纹理或图案变模糊。
常用雾度评价关注偏离入射方向大于2.5°的透射散射光,小角散射则与清晰度密切相关。具体数值仍需对应仪器和方法,不能把小于2.5°的光比例直接当作通用清晰度公式。
对汽车内饰,保留底色与纹理、形成均匀的透光氛围、显示清楚的背光图案,是不同的光学任务。评价前应先明确目标,再选择透光率、雾度、色差及图案边缘等指标。
分子链排列怎样影响材料的光学均匀性
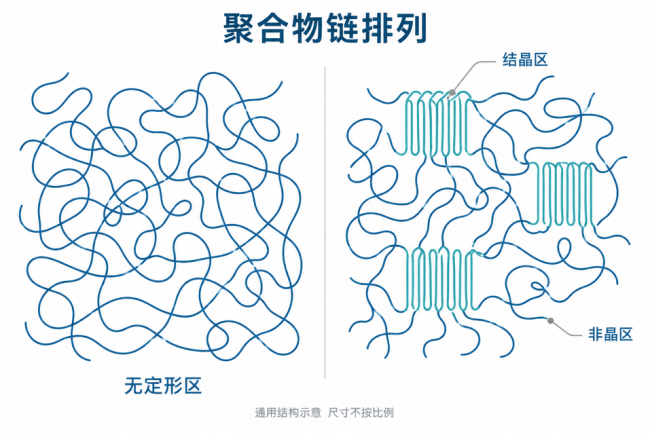
聚合物链可以处于卷曲、缠结的非晶状态,也可以在局部形成排列较有序的结晶区。半结晶材料中的晶区与非晶区通常同时存在,它们的密度、取向及光学性质可能不同。光波经过这些不均匀区域时,便可能发生散射。
图 2 无定形结构与结晶区和非晶区共存的结构。局部有序排列并不能单独决定透明性,还需考虑结构尺度与折射率差。
同时看结构尺寸与折射率差
决定散射强弱的因素,包括不均匀区域的尺寸、数量、折射率差以及光在材料中通过的距离。较大的结构差异、孔隙或不相容的分散相,都可能增加可见散射;厚度增加,也可能使吸收和散射的累积影响更明显。
透明性不能*按结晶度排序。适当控制晶体形态和球晶尺寸、减小局部折射率差并改善表面状态,半结晶聚合物也能获得较好的通透表现。研究中观察到的低雾度,往往来自几项结构因素共同作用,而非单一结晶度数值。[2]
这一原理对应到粘接工程,就是既要关注胶膜本体,也要排查胶膜中的颗粒、孔隙及局部不均。树脂本身的通透性,不能抵消制样过程中引入的缺陷。
聚氨酯软硬段如何兼顾通透与粘接
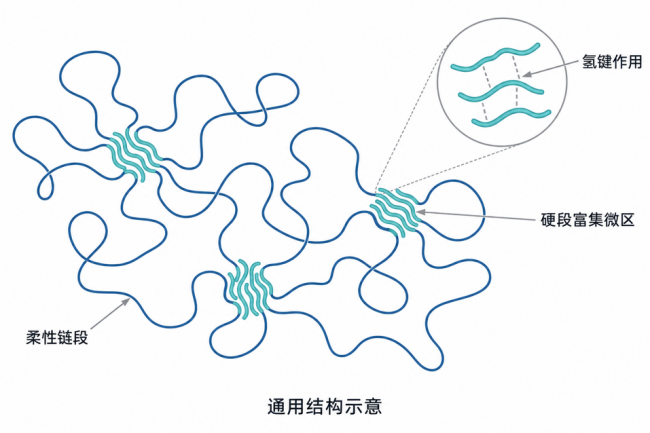
典型分段聚氨酯由运动能力不同的链段组成。柔性链段有利于形变和界面接触;硬段富集微区及氢键等物理作用,可为材料提供内聚和承载能力。链段间的相容性、分子量与热历史,会影响微区的形成及分布。
图 3 分段聚氨酯的软硬段关联结构。硬段富集微区是物理结构示意,不能与化学交联点直接画等号。
微相结构并不必然造成可见发白
聚氨酯存在微相结构,并不意味着胶膜一定发雾。只有结合微区尺度、折射率差、结晶状态和膜厚,才能判断其可见光散射。光散射研究也提示,聚氨酯内部较大尺度的不均匀结构与密度涨落需要一并考虑。[3]
对透光粘接体系,研发需要同时协调链段运动、内聚强度与光学均匀性。提高硬段含量或增加交联,并不能保证强度和透明性同步改善;如果链段运动过早受限,粒子接触和成膜完整性也可能受到影响。
分析结构时,可将热分析、红外光谱与形貌表征结合起来:热分析帮助观察转变和结晶,红外光谱提供官能团及氢键环境线索,显微或散射方法观察形貌差异。单独一项透光率或雾度读数,无法反推出具体配方和微区结构。
水性胶从乳白分散体到连续胶膜
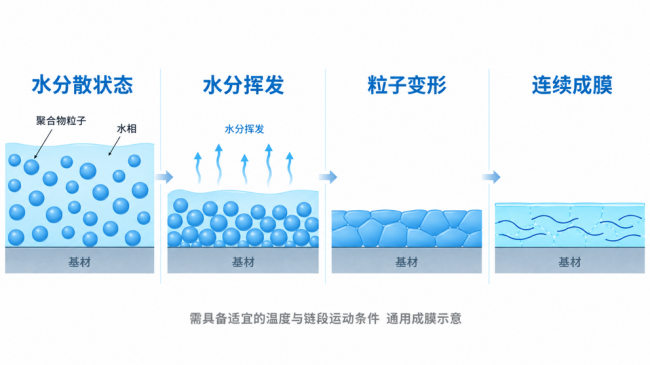
水性聚氨酯分散体中的聚合物粒子分布在水相中。粒子与水相的光学差异会产生散射,原胶因此可以呈乳白色。干燥后是否通透,取决于水分排出后能否形成连续、均匀且缺陷较少的聚合物膜,不能*凭桶内颜色判断。
图 4 水性聚合物的通用成膜过程。各过程可相互重叠;末图虚线*标示原粒子边界。
排水与成膜是相互关联的过程
随着水分减少,粒子逐渐靠近并紧密排列;在适宜条件下,粒子变形、填充间隙,接触处的链段进一步运动和互扩散。**低成膜温度反映特定条件下形成连续膜所需的温度下限,受聚合物组成、粒子结构及配方影响。[4]
温度不足、局部排水不畅或链段运动受限时,胶层可能保留粒子边界和微孔。快速表面干燥也未必**内部水分已排出。因此,干燥工艺应同时考虑涂胶量、风量、环境湿度、基材吸水性及胶层实际温度。
对配有固化剂的体系,还需协调成膜与反应进程。交联有助于建立**终网络,但过早限制链段运动可能妨碍粒子融合;混合比例、存盘时间和干燥条件应按具体体系确定。**低成膜温度、干燥温度与贴合活化温度是不同概念,不能互相代用。
界面孔隙为何会放大白雾与光斑
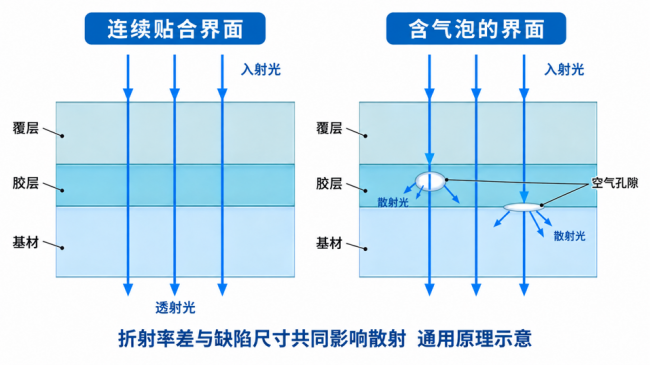
胶层内部通透,贴合后仍可能出现发白。常见原因是局部润湿不足、胶层厚薄不均,或在胶层与基材之间夹入空气。空气与聚合物的折射率存在差异;当缺陷形状、尺寸和数量达到一定程度时,反射、折射与散射会改变光的分布。
图 5 连续接触与含孔隙界面的光路差异。*示意主要透射光路,未绘出各界面的反射分量。
折射率差提供了一个理解入口
在两种均匀、透明、无吸收介质的平整界面上,法向入射的菲涅耳反射率可表示为:[5]
R = [(n₁ − n₂) / (n₁ + n₂)]²
其中 n₁、n₂ 为两侧介质的折射率。该式说明界面光学差异的重要性,但不能直接当作气泡雾度或复合件透光率的计算式;曲面孔隙、粗糙表面和多层结构,还会引入角度分布及多次光学作用。
工艺排查可先比较未贴合胶膜与实际复合件,再观察异常是否集中在堆胶、包边、纹理谷底或局部脱离区域。对已有的界面孔隙,*靠提高光源亮度通常无法解决图案发虚和局部白雾。
汭捷 R-5610 的成膜与界面控制
高透光水性聚氨酯胶粘剂 | R-5610 | RELANET面向汽车内饰包覆与复合,采用喷涂上胶,充分干燥后可形成较通透胶膜。对于关注浅色底材、饰面纹理与胶层外观一致性的门板、仪表板和搁物板项目,可结合实际材料进行工艺选型。
R-5610 可用于手工包覆、热压或吸塑成型。适配范围包括 PVC、背涂 IXPP 泡沫、3D Mesh、无纺布等软质材料,与 ABS、麻毡板、PU 片材及火焰处理 PP 等基材的复合。是否能够组成透光零件,还要看表皮、背层和其他结构的光学表现。
典型工艺信息
以上为产品典型信息。具体用法以*** TDS 为准,并结合胶量、设备、材料批次和环境确认窗口。典型值用于工艺设计,项目合格限值应由客户规范或双方试验方案确定。
把理论转成可执行的现场记录
试样阶段宜固定喷***雾化、走***方式和单位面积上胶量,再确认干燥及活化状态。对于发白或透光不均的样件,先检查胶层厚薄、残留水分、表面处理和界面接触。调整固化剂比例或现场稀释会改变原有工艺条件,应重新检查成膜外观与粘接性能。
更多应用内容可参阅高透光水性PUD:汽车内饰包覆应用 | R-5610 | RELANET。实际项目宜同时保留胶膜、复合试片和成型零件,以便区分材料本体、粘接界面与零件结构带来的影响。
用光学与粘接的共同评价确定工艺窗口
透光内饰的验证应覆盖初始状态与使用环境暴露后的变化。雾度增加通常提示散射发生变化;黄变更多涉及可见光吸收特征的改变。两者可以同时出现,也可能分别发生,因此宜将透光率、雾度与颜色分别记录。[6]
| 评价层级 | 建议记录 | 要回答的问题 |
| 基材与规定厚度胶膜 | 厚度、颜色、制样和养护条件;透光率、雾度、综合色差 | 材料本身的光学基线是什么 |
| 实际复合件 | 真实层叠、胶量、处理及贴合条件;图案边缘、亮度分布、白雾和气泡 | 贴合后是否引入额外光学缺陷 |
| 粘接试样 | 初期持位、养护后的剥离、破坏位置,以及相应测试条件 | 外观合适时是否仍有足够粘接能力 |
| 老化后复合件 | 按项目温湿度、光照或热循环要求暴露;复测光学与粘接 | 外观与界面稳定性能否保持 |
比较样件时,应固定厚度、光源、观察距离和测试方法。透明平面材料可依据相应光学标准选取方法;带纹理、带色或强散射的内饰复合件,需要先确认标准的适用范围,再用实际光源下的零件表现补充评价。[1]
透光胶的工艺优化**终要落实到几项可追溯的结果:均匀的胶层、充分而稳定的成膜、连续的界面接触,以及老化后保持的外观和粘接性能。围绕这些结果开展高透光水性聚氨酯胶粘剂 | R-5610 | RELANET的材料配合与工艺验证,才能把通透胶膜转化为稳定的汽车内饰外观。
可以参阅:汽车内饰水性胶、APAO、PUR与高透光胶膜 | RELANET
参考资料
[1]ASTM D1003-21;ISO 13468-1:2019。透明材料的雾度及总透光测量方法。
[2]Polymer,2025,DOI 10.1016/j.polymer.2025.128951。结晶结构、折射率差与雾度关系。
[3]Polymer,1984,DOI 10.1016/0032-3861(84)90323-9。分段聚氨酯的光散射与不均匀结构。
[4]Yang与Craig,2020,水性分散体成膜表征;Kwok等,2025,PUD成膜与链扩散;Aradian等,2000,互扩散与交联。
[5]Delft University of Technology,Interactive Optics,菲涅耳系数与法向入射反射。
[6]Polymer Degradation and Stability,2003,DOI 10.1016/S0141-3910(02)00264-1。模型聚酯聚氨酯老化中的光谱吸收变化。
标签:
举报
全部评论.0
0/150
发布
按热度
按时间
暂无评论,快来抢沙发吧
热门视频
